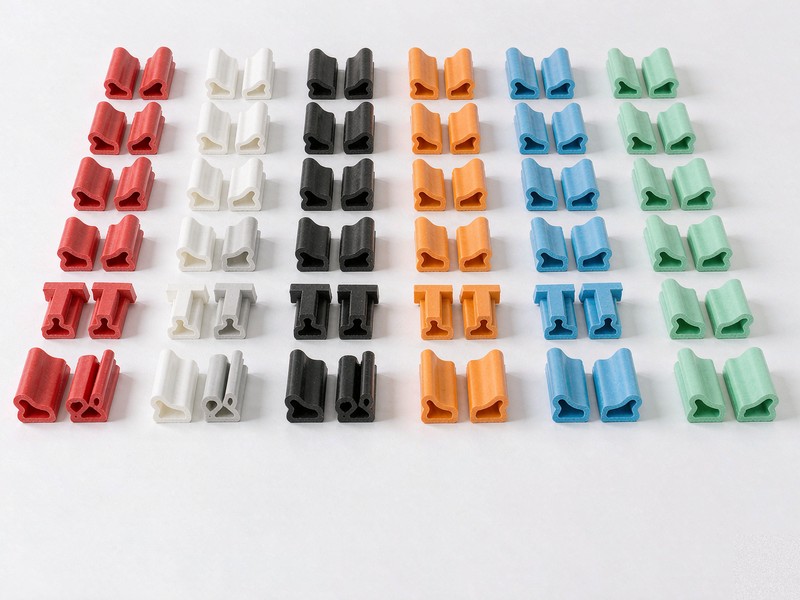
什么时候需要开模
密封条定制并不等于一定要开模。如果现有的型材截面能够满足密封要求,只需要调整长度、颜色、硬度或者增加背胶,属于改配范畴,周期短、成本低。真正需要开模的情况通常有三类:一是原本没有对应截面,需要按新的钣金槽口或腔体重新设计;二是现有截面在这个部位压缩量不合适,长期压不实或者扣合过紧;三是需要把两个零件合并成一个复合截面,减少装配工序。
判断的依据不是"想要不一样的",而是"现有截面在目标工况下能否稳定密封"。把这个问题先回答清楚,可以省下不少模具费用。
从需求到交付的七个环节
一、工况信息梳理
这是决定成败的一步,也是最容易被跳过的一步。需要明确的内容包括:接触介质(水、粉尘、油、溶剂)、工作温度区间、需要的压缩量与允许的压缩力、安装方式(卡槽、夹齿、背胶)、单件长度、预期年用量、是否有外观与颜色要求。这些信息直接决定材质与截面的选择方向。
二、截面设计或样条测绘
有原车样条的,直接提供样品段,由厂家进行截面测绘;没有样条的,提供钣金槽口尺寸图或装配示意图,由厂家按密封需求设计截面。这一阶段通常会给出两到三个截面方案供比对,重点是腔体形式、唇边数量与卡脚尺寸。
三、报价与周期确认
模具费用与周期取决于截面复杂度、模具规格与材质。截面腔体越多、精度要求越高,加工难度越大。报价阶段应同时确认模具归属、打样次数与是否包含试样段。
四、开模
模具加工完成后需要试挤出,检查出料是否饱满、尺寸是否稳定、表面有无流痕与气泡。这一环节的调试质量直接决定后续批次的一致性。
五、打样与试装
按最终截面挤出样品段,提供截面切片和一定长度的样条供试装。试装环节建议在真实工件上进行,重点验证压缩量、扣合力与卡接可靠性,而不是只看外观。
六、小批量试产
试装通过后进入小批量试产,用于验证批次间的尺寸稳定性与硬度一致性。这一阶段通常需要确认长度公差、接头处理方式与包装形式。
七、批量供货与批次质检
稳定量产后,每批次应提供硬度、拉伸强度、尺寸与外观的检测数据,便于采购方做来料验收与批次追溯。
样品阶段建议确认这几项
- 截面关键尺寸实测值,包括卡脚宽度、腔体高度、整体高度;
- 邵氏硬度实测值,可参照 GB/T 531.1 测定;
- 材质牌号与颜色,颜色需要说明是本体着色还是表面处理;
- 长度公差与切割端面质量;
- 包装方式,长条类产品是否需要盘绕、能否避免压折。
影响周期的几个变量
截面复杂度是首要因素,腔体数量多、壁厚变化大的截面,模具加工与调试时间更长。另一项是材质,硅胶与氟橡胶的硫化条件不同于 EPDM,试模阶段需要额外时间调整。此外,样品的往返确认次数、颜色的调色难度、以及是否需要做第三方检测报告,都会影响整体周期。把需求信息一次性给全,是压缩周期最有效的办法。
降低定制风险的做法
- 先索取试样段进行试装,确认之后再进入开模或批量环节;
- 在图纸上标明关键尺寸与公差,区分"关键尺寸"与"参考尺寸";
- 提前约定验收标准,包括硬度、拉伸性能与外观判定规则;
- 对温差大或介质复杂的环境,要求提供对应的老化与耐介质数据。
模具费用与周期由什么决定
密封条挤出模具的费用通常不是单一价格,而是由几个部分构成:模头加工、定型工装、试模调试,以及可能需要的后加工治具。模头的腔体结构越复杂,加工难度越高;截面壁厚差异大时,出料速度难以均匀,调试时间会相应延长。这也是同样长度的一段胶条,不同截面报价差异较大的原因。
材料体系同样影响成本。硅胶与氟橡胶的硫化方式与 EPDM 不同,试模阶段需要重新确定温度与线速参数,调试成本更高。若产品还需要模压接头、打孔、背胶或裁切加工,这些工序会各自产生对应的工装费用。
关于模具归属,建议在合作前明确约定:模具是随订单保留在厂家,还是可以转交;后续追加订单时是否重复收费;模具的维护与存放由谁负责。这些条款看起来琐碎,但在长期合作中直接影响后续追加订单的响应速度与成本。
河北瑞远汽车零部件有限公司成立于2010年,厂区位于河北省邢台市清河县汽配科创园区,长期从事橡胶密封条的挤出成型与定制加工,可承接汽车密封条、门窗密封条、幕墙密封条、集装箱密封条、机柜密封条与工程机械密封条等品类的来图来样定制,覆盖截面设计、开模打样、小批量试产到批量供货的完整流程。需要评估截面方案或索取试样段,可致电 17832897732,或访问 www.hbryauto.cn 了解定制说明。