硬度是最容易被忽略、又最影响手感的一项
在密封条的技术参数里,硬度往往排在材质和尺寸之后,实际使用中却是最能被直接感知的一项:关门需要用多大力、窗扇推拉是否顺畅、扣合时是否有"顶手"的感觉,背后都是硬度在起作用。硬度选得不对,即使截面完全匹配,使用体验也会明显打折。
邵氏 A 硬度是什么
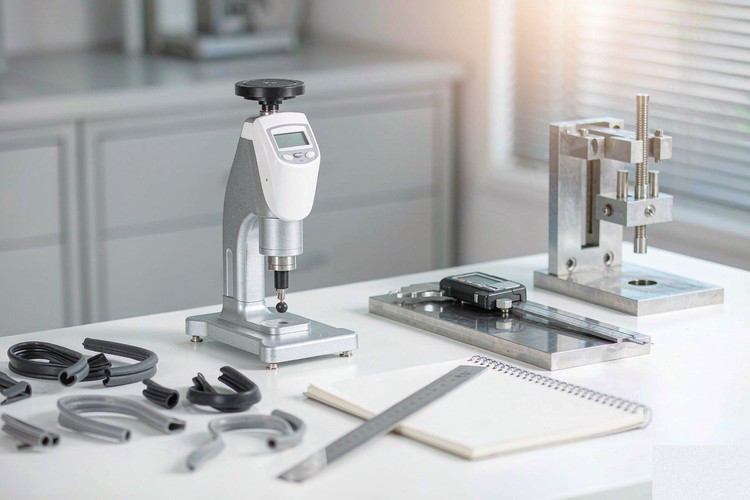
密封条常用的硬度指标是邵氏 A,测量方法参照 GB/T 531.1 的规定:用规定形状的压针在规定压力下压入试样表面,读取压入深度对应的硬度值。数值越大表示材料越硬,常规软质橡胶密封条的硬度范围大致在40到80之间。需要注意的是,硬度测量对试样厚度有要求,太薄的试样测出的数值会偏高,这也是不同厂家数据对不上时的常见原因。
硬度决定了哪些性能
- 压缩力:硬度越高,达到同样压缩量所需的力越大,直接关系到关门力与扣合力;
- 贴合性:硬度低更容易贴合不平整的表面,但抗变形能力弱;
- 承压能力:硬度高的胶条在高压差、大间隙场景下更不容易被挤扁;
- 回弹与寿命:同一材质体系内,硬度适中的配方通常在压缩永久变形与抗疲劳之间取得较好的平衡。
常见区间与适用场景
40 至 50
极软区间,压缩力很小,适合薄壁塑料件、精密仪器、电子设备面板等不能承受较大装配力的部位。这个区间的产品通常需要与腔体结构配合使用,否则容易被压塌。
50 至 60
偏软区间,是门窗密封条与机柜密封条的常见选择。既能提供足够的密封力,又不会让窗扇或柜门操作困难。
60 至 70
中等硬度,汽车车门密封条、幕墙密封条多落在这个区间。需要兼顾密封力与耐久性的部位,这一档的适配面最宽。
70 至 80
偏硬区间,适合工程机械、集装箱门框、重载设备等需要较大密封力与抗挤压能力的部位。压缩量需要相应减小,否则扣合会过于费力。
硬度与压缩量怎么匹配
压缩量是密封能否实现的另一半个条件。行业里实心橡胶密封条的推荐压缩率大致在20%到30%之间,发泡海绵密封条大致在25%到40%之间。两者的关系可以这样理解:硬度高的胶条,达到同样密封力所需的压缩量更小;硬度低的胶条,需要更大的压缩量才能产生足够的接触压力。
由此可以推出两条实用的选型规则。当结构上无法提供足够的压缩行程时,应适当提高硬度来补偿;当结构上允许较大压缩量、但装配力受限时,应降低硬度并配合腔体结构来分散压力。反过来做,往往会出现"密封没问题但装不上"或者"装得上但一直渗漏"这两类结果。
硬度不均匀是怎么来的
同一批次不同段落的硬度出现波动,通常与以下几个环节有关。
- 混炼不均:炭黑与配合剂分散不良,会导致局部补强效果差异;
- 硫化不足或过硫:交联密度不一致,硬度随之波动;
- 挤出速度与温度波动:影响胶料的流动取向与致密程度;
- 冷却与堆放方式:冷却过快或盘绕存放产生内应力,也会反映在硬度上。
对批次一致性要求较高的项目,可以在技术要求中明确硬度的抽样方式与允许偏差范围。
验收硬度时的几个操作要点
- 按批次抽样,测点应避开端头与接头位置,同一试样的测点相互间隔足够距离;
- 控制测量环境温度,橡胶硬度随温度变化,比对数据时应在相同温度下进行;
- 注意试样厚度要求,厚度不足时应叠加测量或改用适用的测试方式;
- 将硬度数据与拉伸强度、拉伸永久变形等指标结合看,单一硬度指标不足以判断材料优劣。
温度对硬度读数的影响
橡胶的硬度会随温度变化:温度升高时分子链段活动能力增强,测得的硬度值偏低;温度降低时则偏高。这一特性在冬季与夏季的来料检验中体现得比较明显,同一批产品在两个季节测出的数据可能相差数个邵氏 A 单位。对比不同批次或不同供应商的数据时,需要确认测试时的环境温度是否一致,行业惯例一般以标准实验室温度为准。
除了环境温度,试样本身的温度也需要注意。刚从生产线下来尚未完全冷却的产品,测出的硬度会偏低;在寒冷环境中放置较久的样品,需要先在标准环境下静置回温再测。一些要求较严的项目会在技术要求中直接约定试样状态的调节时间。
对使用端而言,温度带来的另一个影响是密封力的变化。低温下胶条变硬,压缩反力上升,可能表现为关门或扣合困难;高温下变软,长期受压后的变形速度加快。对于温差跨度大的应用场景,选型时不仅要看常温硬度,还应结合低温脆化温度与高温压缩永久变形的数据综合判断。
河北瑞远汽车零部件有限公司位于河北省邢台市清河县汽配科创园区,2010年成立以来从事橡胶密封条的挤出成型与定制加工,可按不同工况提供从软到硬的多种硬度方案,材质覆盖 EPDM、硅胶、PVC、TPE 与 PU 发泡体系,并支持来图来样定制。需要对硬度与压缩量做匹配评估,可致电 17832897732,或访问 www.hbryauto.cn 查看产品与规格说明。